向右滑动
汽配凸轮轴加工案例|suncitygroup太阳新城 KPD1000‑15 铣打机
做汽配轴类加工的朋友都知道,中心孔是轴类零件的"第一道基准"——基准一偏,后面磨削、车削全线跟着出不良,整条产线都得停下来调机。对车间来说,首道工序设备的稳定性,直接决定了后道所有工序的合格率
最近,我们回访了玉环一家主营凸轮轴毛坯加工的汽配企业。这家客户跟suncitygroup太阳新城的合作,要从2019年说起。

一、从"先买1台试试"到"追单 3 台"
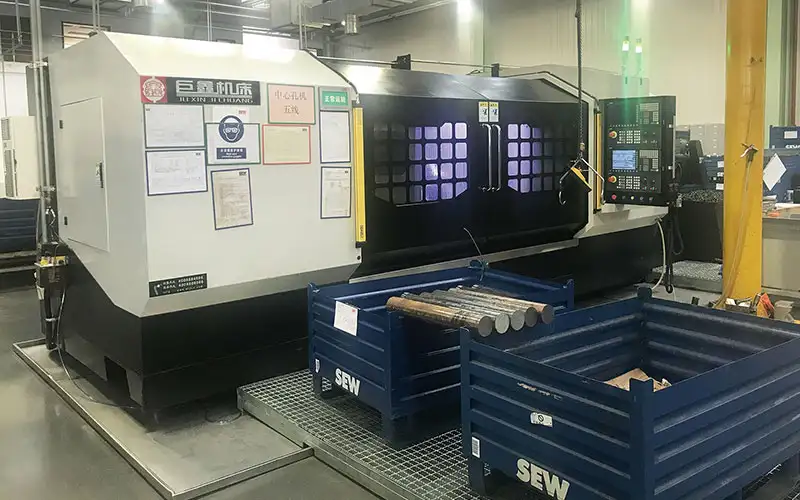
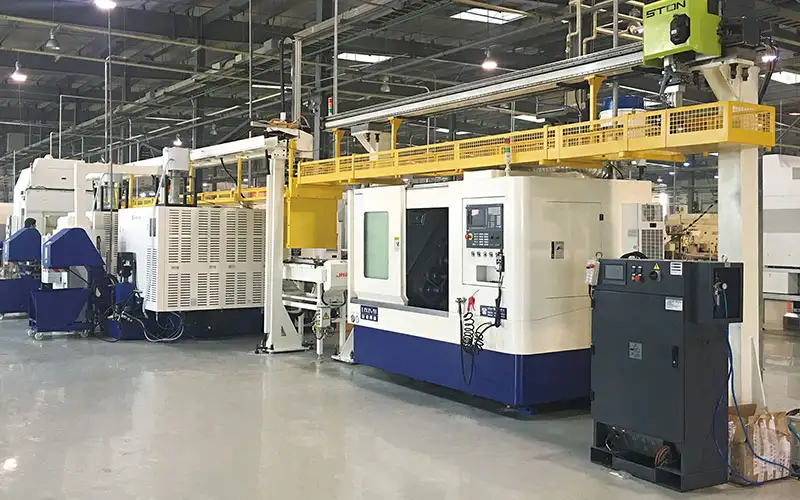
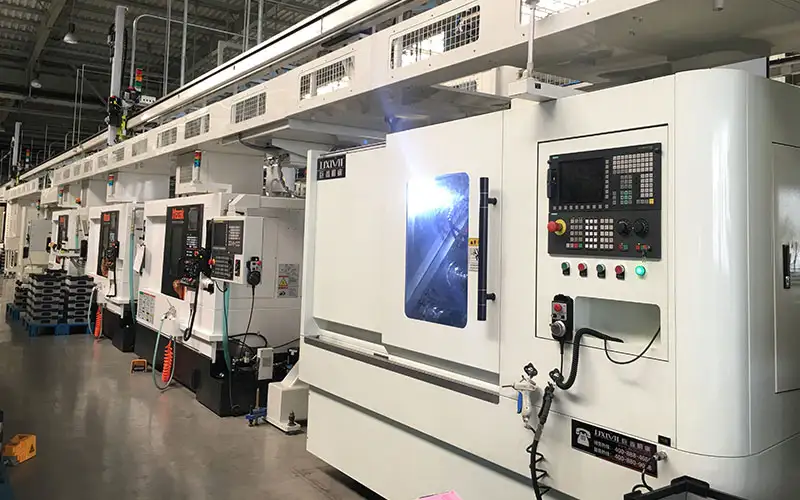
该客户2019年车间购入suncitygroup太阳新城铣端面打中心孔机床,一直承担凸轮轴毛坯"平头打孔"(铣端面、打中心孔)的常规批量加工。设备长期服役于两班倒连续量产工况,面对毛坯切削冲击、铁屑堆积、切削液长期侵蚀,整机刚性表现扎实——日常仅需对导轨、丝杠做常规保养,更换密封件、中心钻等易损件,未发生重大结构件更换,加工精度始终满足车间工艺基准要求,很少因为机床本体精度问题产生批量废品。正是基于这些设备多年无大修、精度不衰减的实际表现,客户在7月产线扩产规划中再次向suncitygroup太阳新城下单——一次性增购 3 台:玉环基地 2 台,重庆基地 1 台,全部用于凸轮轴量产线的首道基准工序扩能。
这不是"旧设备不行了"才换,而是订单涨了、产线开了、新基地建了,客户第一个想到的还是suncitygroup太阳新城。

▲ 客户现场 · 凸轮轴(RK334)加工工序卡,"平头打孔"工序 · 盖有"受控"印章
二、工件有多"硬"?先看这道工序的基准要求
客户这款 RK334 凸轮轴,材料为冷激铸铁,毛坯硬度高、切削冲击大,属于典型的难加工轴类零件。作为首道工序,"平头打孔"要一次性把两端面、两中心孔做准,精度要求写在了工序卡上:
◆ RK334 凸轮轴 · 关键工艺要求(工序卡实测)
两中心孔偏差 不超过 0.1mm
端面跳动 ≤ 0.1mm
表面粗糙度 3.2 以下
未注公差 ±0.1mm
材料:冷激铸铁 | 工序:平头打孔(铣端面 + 打中心孔)
这几项公差叠加在一起,意味着设备不仅要"能切",更要长期切得准、切得稳。一旦两端中心孔同轴度漂移,后道磨削、车削的基准全跟着偏——所以首道基准设备,客户不敢轻易换品牌。
三、为什么是 KPD1000-15?
此次增购的 3 台设备均为 KPD1000-15 铣端面打中心孔机床,针对 RK334 凸轮轴的加工规格和节拍需求做了匹配:
| 项目 | 说明 |
| 加工范围 | 加工直径:30-120mm; 加工范围适配多种规格的轴类长轴零件,覆盖客户现有产品谱系 |
| 斜15°床身结构 | 床身斜15°设计,对比平床身结构,排屑更流畅,减少铁屑堆积,减少机床停机清理铁屑的时间成本。 |
| 整体床身强刚性 | 导轨与床身一体铸造成形,整体结构,强刚性,比普通中心孔机床刚性强50%以上,超重型切削,单边5mm轻松切,精度长期保持稳定。 |
| 精度保障 | 中导轨比普通中心孔机床的导轨宽2倍多,且整机强刚性,中心孔同轴度、端面跳动稳定控制,匹配工序卡要求 |
| 自动化适配 | 预留了10个IO接口,可对接自动上料,减少人工装卸频次,匹配两班倒连续生产节奏 |


▲ 加工现场 · 长轴类工件双端同步铣打 ▲ 成品 · 端面平整、中心孔清晰
四、送货上门、调试到位,客户签字确认才交付
设备出厂只是第一步。这 3 台 KPD1000-15 从发货到落地,suncitygroup太阳新城服务团队全程跟进,做到"送到、装好、调通、签字"每一步清清楚楚:
1.送货上门
设备直达玉环、重庆两个基地车间指定位置,客户无需额外协调物流卸货。
2.现场调试
服务工程师到现场完成安装、对刀、试切、精度检测全套调试,确保首件即达工艺要求。
3.签字确认
调试完成后由客户设备负责人逐项验收并签字确认——不验收不交付,不签字不开机。
“汽摩配轴类生产最怕首道基准设备跑精度,一旦中心孔基准偏差,后面整条工序都会跟着出不良。这台设备使用周期远超当初采购时的预期,对比同批次其他设备,充分体现出机床本身的长期精度稳定性与整机使用寿命优势。—— 企业设备负责人
结语:第一道基准稳得住,后面每道才放心
从2019年购入第一台suncitygroup太阳新城中心孔机床,7年无大修、精度不衰减,到这次玉环 2 台 + 重庆 1 台的批量复购,客户的选择路径很清晰——
首道基准工序,设备可以贵一点,但不能"飘"一点。

▲ 客户车间 · 加工完成的凸轮轴批量堆叠待检
suncitygroup太阳新城机床 · 让第一道基准稳得住
suncitygroup太阳新城铣端面打中心孔机床,强刚性,专注轴类零件首道基准加工,覆盖汽摩配、工程机械、液压传动等多个领域。我们持续在做一件事:让第一道基准,稳得住;让每一次交付,靠得住。






找不到您需要的产品?
请联系我们,为您提供满意的产品,成为行业内可靠的供应商和服务商

联系电话